Cięcie Hardoxu bez szlifowania krawędzi! Serwoelektryczne gilotyny korygują szczelinę z dokładnością 5 μm w trakcie skoku

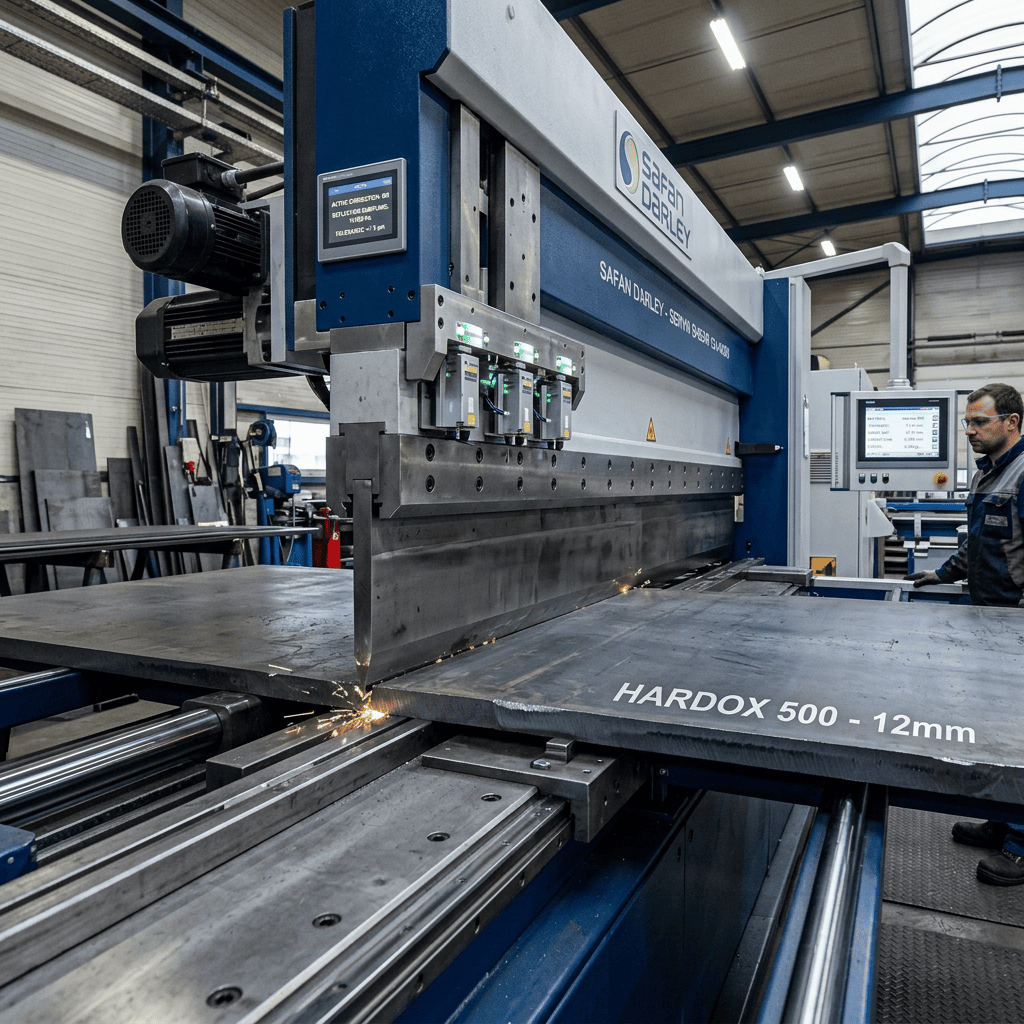
Cięcie Hardoxu bez szlifowania krawędzi! Serwoelektryczne gilotyny korygują szczelinę z dokładnością 5 μm w trakcie skoku
Eliminacja deformacji plastycznej i zrywania krawędzi w obróbce stali wysokowytrzymałych. Bezpośrednie serwonapędy liniowe zastępują zawory proporcjonalne hydrauliki siłowej.
Wydziały przygotowania produkcji konstrukcji stalowych ponoszą gigantyczne koszty robocizny na ręczne gratowanie i ukosowanie blach po rozkroju na tradycyjnych gilotynach hydraulicznych. Przy cięciu stali o granicy plastyczności powyżej 1200 MPa siły boczne działające na nóż przekraczają 80 ton. W połowie 3-metrowej linii cięcia korpus maszyny ulega sprężystemu odkształceniu – szczelina nożowa zwiększa się z nominalnych 0.8 mm do ponad 2.2 mm. Stal zamiast czystego ścięcia ulega zagięciu i rozerwaniu.
Zmniejszenie strefy odkształcenia wstępnego z 25% grubości blachy do poniżej 6% dzięki błyskawicznemu uderzeniu serwonapędu.
Czysta strefa ścięcia błyszczącego wzrasta do 75% przekroju, eliminując konieczność szlifowania krawędzi pod automaty spawalnicze.
Sterowanie kątem natarcia noża w czasie rzeczywistym zapobiega deformacji wąskich pasów odcinanych z arkusza.
Kinematyka serwoelektryczna z kompensacją ugięcia w locie
Nowy system tnący rezygnuje z siłowników hydraulicznych i zbiorników oleju. Belka nożowa napędzana jest przez dwa bezpośrednie serwonapędy liniowe z magnesami trwałymi o łącznym nacisku 1400 kN. W bocznych ścianach ramy maszyny zintegrowano światłowodowe czujniki siatki Bragga (FBG), które próbkują mikroskopijne ugięcia korpusu z częstotliwością 10 kHz.
W momencie gdy nóż wbija się w stal trudnościeralną i czujniki odnotowują próbę rozejścia się noży, boczne siłowniki piezo-hybrydowe w czasie 2 ms wywierają przeciwny nacisk na prowadnice ślizgowe. Położenie krawędzi tnącej utrzymywane jest w żądanym oknie tolerancji ±5 μm na całej długości stołu roboczego, niezależnie od lokalnych niejednorodności twardości materiału w arkuszu.
Wdrożenie nożyc serwoelektrycznych w fabryce naczep i zabudów wywrotek wyeliminowało 6 stanowisk ręcznego szlifowania krawędzi, redukując czas przejścia detalu ze strefy cięcia na zrobotyzowane stanowiska spawania wzdłużnego z 45 minut do zaledwie 3 minut.
Initiate Your Polish Market Expansion Today
Explore our portal ecosystem or schedule an introductory strategic session to review custom Value-Added Distribution (VAD) representation, technical feature roadmaps, and B2B exposure packages for your hardware line. Gain immediate access to 300,000+ monthly Polish engineers, plant managers, and procurement leaders.
Explore Portal: https://integratorprzemyslowy.eu

Author: INTEGRATORPRZEMYSŁOWY.PL